Kỹ thuật đi sâu vào hình học mặt bích, lựa chọn điểm, hệ thống lớp phủ và các biến số lắp đặt giúp tách các kết nối đáng tin cậy khỏi các lỗi tại hiện trường.
Tóm tắt
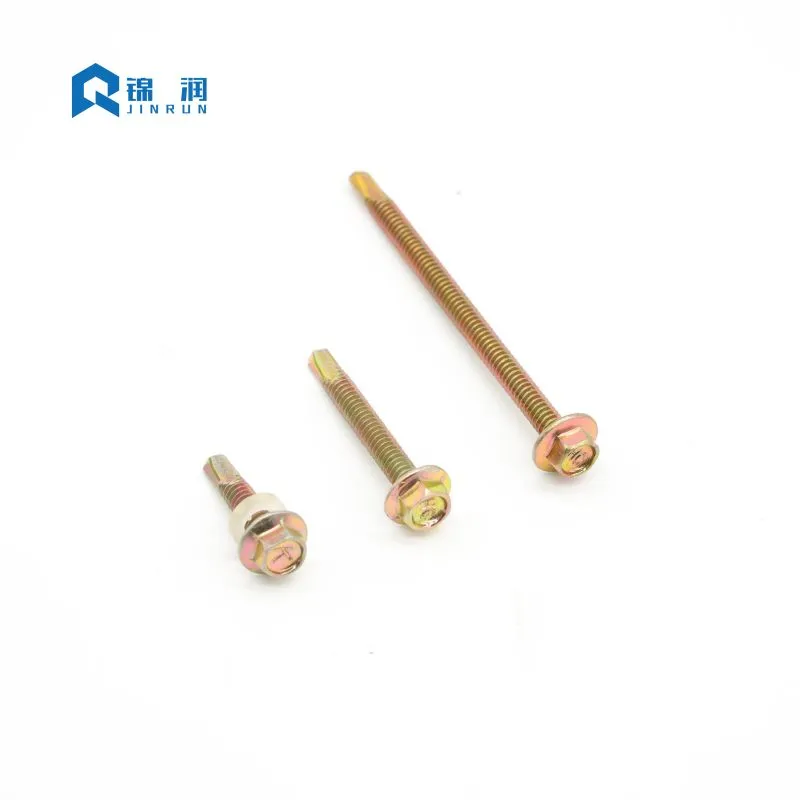
Rất ít ốc vít mang nhiều trách nhiệm về cấu trúc mà ít được nhận biết rõ ràng nhưVít tự khoan đầu mặt bích Hex. Từ tấm lợp và tấm ốp kim loại cho đến tấm lợp năng lượng mặt trời và thép kết cấu nhẹ, loại vít này phải khoan, taro và kẹp trong một lần duy nhất—thường xuyên tiếp xúc với gió, mưa và ăn mòn. Bài viết này xem xét logic kỹ thuật đằng sau đầu mặt bích tích hợp, hệ thống số điểm chi phối khả năng tương thích độ dày vật liệu, công nghệ lớp phủ xác định tuổi thọ sử dụng và các biến số lắp đặt thường bị quản lý sai ở hiện trường. Nó được viết cho các nhà thầu, nhà phân phối và người viết thông số kỹ thuật, những người cần nhiều hơn một danh sách danh mục: họ cần hiểu rõ lý do tại sao dây buộc này hoạt động và cách duy trì hoạt động của nó trong các môi trường xây dựng đòi hỏi khắt khe.
Mục lục
- Giải phẫu thiết kế: Tại sao mặt bích thay đổi đường dẫn tảiChuyển đến phần
- Tiêu chuẩn, kích thước và hệ thống số điểmChuyển đến phần
- Lựa chọn lớp phủ: Khớp vít với độ phơi sángChuyển đến phần
- Khoa học lắp đặt: Tốc độ, áp suất và nén kínChuyển đến phần
- Các chế độ thất bại quay lại việc lựa chọn và kỹ thuậtChuyển đến phần
- Quy trình kiểm tra và đảm bảo chất lượngChuyển đến phần
- Câu hỏi thường gặpChuyển đến phần
1. Giải phẫu thiết kế: Tại sao mặt bích thay đổi đường dẫn tải
Đầu vòng đệm lục giác thông thường dựa vào vòng đệm cao su tổng hợp hoặc EPDM được hỗ trợ bằng thép riêng biệt để phân phối áp lực kẹp. Đầu mặt bích tích hợp bề mặt chịu lực đó trực tiếp vào hình dạng đầu. Kết quả không chỉ đơn giản là sự thuận tiện. Nó thay đổi cách lực truyền qua kết nối.
Mặt bích làm tăng diện tích chịu lực dưới đầu, giúp giảm ứng suất tiếp xúc trên thép khổ mỏng và lớp sơn phủ sẵn. Ứng suất tiếp xúc thấp hơn giúp giảm nguy cơ bong tróc, nứt lớp phủ và kéo xuyên qua khi kết nối tiếp xúc với lực nâng của gió hoặc chu kỳ nhiệt. Do bề mặt ổ trục được gia công hoặc tạo hình nguội như một phần của đầu nên không có vòng đệm riêng biệt để dịch chuyển lệch tâm, rơi ra trong quá trình lắp đặt hoặc nén không đều.
Ổ đĩa lục giác có chức năng như nhau. Nó chấp nhận một ổ cắm hoặc bộ điều khiển đai ốc tiêu chuẩn và truyền mô-men xoắn với ít cam ra hơn nhiều so với hốc Phillips hoặc Pozi. Điều đó quan trọng khi vít dự kiến sẽ khoan xuyên qua xà gồ và sau đó kẹp bảng điều khiển mà không cần quay hốc truyền động hoặc tước đầu. Đối với khối lượng công việc lớn, sự kết hợp giữa ổ trục mặt bích và bộ truyền động lục giác cho phép một dụng cụ duy nhất—thường là súng bắn vít được trang bị ly hợp—có thể dẫn động hàng nghìn ốc vít đến độ sâu nhất quán.
Bề mặt ổ trục tích hợp
Khi chỉ định các ốc vít cho thép khổ mỏng, sự phân bổ ứng suất dưới đầu vít là một yếu tố kỹ thuật quan trọng cần cân nhắc. Vòng đệm phẳng tiêu chuẩn có thể bị uốn cong hoặc biến dạng dưới mô-men xoắn cao, ảnh hưởng đến tính toàn vẹn của khớp. Mặt bích tích hợp trênVít tự khoan đầu mặt bích Hexđược thiết kế với tỷ lệ độ dày và đường kính cụ thể để chống uốn cong. Bề mặt chịu lực cứng này đảm bảo tải trọng kẹp được trải đều trên các vật liệu được kết nối. Trong các ứng dụng liên quan đến tấm cách nhiệt, mặt bích ngăn không cho đầu vít kéo qua lớp vỏ ngoài tương đối mềm của tấm, duy trì độ kín khít ngay cả khi chịu tải trọng gió động.
Ổ đĩa lục giác so với hốc hình chữ thập
Việc lựa chọn loại truyền động tác động đáng kể đến hiệu quả lắp đặt và độ tin cậy của khớp. Các hốc hình chữ thập, chẳng hạn như Phillips hoặc Pozi, được thiết kế để bung ra khi đạt đến ngưỡng mô-men xoắn nhất định—một tính năng ban đầu nhằm mục đích ngăn chặn quá chặt trong sản xuất hàng loạt. Tuy nhiên, trong các ứng dụng xây dựng mà vít tự khoan phải cắt xuyên qua thép thì việc thoát cam là điều không mong muốn. Bộ truyền động lục giác cung cấp khả năng tương tác sáu điểm an toàn, cho phép người vận hành áp dụng mô-men xoắn cần thiết để khoan lỗ và chạm vào ren mà không bị trượt mũi khoan. Sự ăn khớp tích cực này làm giảm sự mệt mỏi của người vận hành, giảm thiểu mài mòn mũi khoan và đảm bảo rằng toàn bộ mô-men xoắn được truyền tới lưỡi cắt.
Hình học và sự tương tác của chủ đề
Biên dạng ren của vít tự khoan được tối ưu hóa cho cả việc cắt và kẹp. Các sợi chỉ thường được cuộn chứ không phải cắt, điều này giúp căn chỉnh cấu trúc thớ của thép và tăng độ bền. Bước và đường kính chính được thiết kế để cung cấp đủ lực cản kéo ra trong vật liệu tiếp nhận. Các sợi mảnh thường được sử dụng cho các ứng dụng kim loại với kim loại, cung cấp số lượng sợi trên mỗi inch cao hơn để có khả năng giữ tốt hơn ở các phần mỏng. Các sợi thô thường được ưu tiên sử dụng cho các vật liệu từ gỗ đến kim loại hoặc composite, trong đó cần có độ sâu ren lớn hơn để dịch chuyển vật liệu mà không khiến vật liệu bị tách hoặc vỡ vụn.
- Bề mặt ổ trục tích hợp:trải tải kẹp mà không có vòng đệm lỏng lẻo.
- Ổ đĩa lục giác:truyền mô-men xoắn cao hơn và giảm độ trượt bit khi tải.
- Điểm tự khoan:loại bỏ bước khoan riêng biệt trong các kết nối thép với thép.
- Cuộn ren chính xác:hỗ trợ sự tham gia nhất quán và khả năng chống kéo ra.
2. Tiêu chuẩn, kích thước và hệ thống số điểm
Thị trường dây buộc toàn cầu công nhận sản phẩm này theo một số quy ước đặt tên—DIN 7504K, AS/NZS 3566 và IFI tương đương với dòng inch—nhưng các biến cơ bản vẫn nhất quán: đường kính, chiều dài, bước ren, hình dạng đầu và công suất mũi khoan. Danh mục của nhà cung cấp có thể liệt kê hàng chục cách kết hợp, nhưng quyết định về thông số kỹ thuật thường rút gọn thành hai câu hỏi: tổng độ dày phải được nối và số điểm nào có thể khoan được độ dày đó trước khi ren ăn khớp.
Hệ thống số điểm là biến lựa chọn quan trọng nhất và là hệ thống thường bị áp dụng sai nhất. Điểm #2 dành cho tấm kim loại có kích thước nhẹ. Điểm số 3 đề cập đến phần giữa của công trình chung. Điểm số 5 là cần thiết cho tấm kết cấu nặng. Nếu điểm khoan chưa có ren ngắn hơn ngăn xếp vật liệu kết hợp, thì các ren sẽ bắt đầu cắn chặt trước khi mũi khoan thoát ra khỏi lớp dưới cùng. Kết quả làkích: hai lớp bị ép ra xa nhau, sự ăn khớp của ren bị ảnh hưởng và vít có thể bị gãy do quá tải xoắn.
| Số điểm | Độ dày kim loại điển hình | Trường hợp sử dụng phổ biến |
|---|---|---|
| Điểm số 1 | Lên tới 0,062 inch (≈ 1,6 mm) | Tấm kim loại siêu mỏng, ống dẫn HVAC |
| Điểm số 2 | Lên tới 0,110 inch (≈ 2,8 mm) | Tấm kim loại nhẹ, lớp phủ mỏng |
| Điểm số 3 | 0,110 – 0,210 inch (≈ 2,8 – 5,3 mm) | Xây dựng tổng hợp, lợp mái, khung thép |
| Điểm số 4 | 0,210 – 0,250 inch (≈ 5,3 – 6,4 mm) | Thép kết cấu trung bình, khung nặng |
| Điểm số 5 | 0,250 – 0,500 inch (≈ 6,4 – 12,7 mm) | Dầm kết cấu nặng, tấm dày |
Giải mã tương đương DIN và IFI
Chuỗi số liệu và inch không phải lúc nào cũng ánh xạ từng nhà cung cấp. Đường kính DIN ST4.8, ST5.5 và ST6.3 tương ứng với các kết nối kết cấu trung bình và nhẹ thông thường; Đường kính IFI #10, #12 và #14 phục vụ thị trường Bắc Mỹ. Thông số kỹ thuật hoạt động trong một chuỗi không thể được giả định có thể thay thế cho nhau trong chuỗi khác nếu không kiểm tra chiều dài điểm, bước ren và đường kính ổ trục đầu cùng nhau. Ví dụ: vít DIN ST5.5 có thể có bước ren hơi khác so với vít IFI #12, điều này có thể ảnh hưởng đến sự ăn khớp trong các lỗ taro trước hoặc mô-men truyền động cần thiết.
Lựa chọn chiều dài và tính toán ngăn xếp vật liệu
Việc lựa chọn chiều dài tuân theo một quy tắc thực tế: phần ren phải kéo dài ít nhất ba sợi đầy đủ ra ngoài vật liệu được nối. Lề đó bảo vệ độ bền kéo ra và điều chỉnh sự thay đổi nhỏ về độ dày vật liệu. Khi ngăn xếp bao gồm vật liệu cách nhiệt, chất bịt kín hoặc khe hở không đồng đều, điểm phải đủ dài để xóa toàn bộ ngăn xếp trước khi bắt đầu gắn ren. Các kỹ sư phải luôn tính toán tổng độ dày vật liệu (bao gồm mọi miếng đệm hoặc vòng đệm) và cộng tối thiểu 1,5 lần đường kính trục vít để xác định chiều dài danh nghĩa tối thiểu cần thiết.
3. Lựa chọn lớp phủ: Khớp vít với độ phơi sáng
Thiết kế cơ học của dây buộc quyết định liệu nó có thể tạo ra kết nối hay không. Lớp phủ của nó quyết định liệu kết nối đó có tồn tại hay không. Hình dạng trục vít tương tự có thể được cung cấp bằng kẽm mạ điện, mạ kẽm nhúng nóng, lớp phủ vảy nhôm kẽm hoặc hệ thống gốm nhiều lớp và sự khác biệt về hiệu suất phun muối không tăng dần mà mang tính phân loại.
Kẽm mạ điện tiêu chuẩn cung cấp sự bảo vệ cơ bản cho các điều kiện ngoài trời trong nhà và có mái che nhẹ. Trong không khí ven biển hoặc môi trường công nghiệp, lớp phủ đó có thể xuất hiện rỉ sét màu đỏ trong vòng vài tháng. Mạ kẽm nhúng nóng cung cấp lớp kẽm hy sinh dày hơn cho môi trường biển và ngoài trời khắc nghiệt, nhưng độ dày lớp phủ có thể ảnh hưởng đến độ khít của ren và cần phải xử lý cẩn thận khi lắp đặt.
Kẽm mạ điện và những hạn chế của nó
Kẽm mạ điện là lớp hoàn thiện phổ biến và tiết kiệm nhất cho vít tự khoan. Nó cung cấp một lớp phủ mỏng, đồng đều, không làm thay đổi đáng kể kích thước ren, đảm bảo lắp đặt trơn tru. Tuy nhiên, lớp mạ kẽm tiêu chuẩn tương đối mỏng, thường nằm trong khoảng từ 5 đến 15 micron. Trong môi trường có độ ẩm cao, phun muối hoặc các chất ô nhiễm công nghiệp, lớp kẽm bị tiêu hao nhanh chóng. Khi kẽm cạn kiệt, lớp thép carbon bên dưới bắt đầu bị ăn mòn, dẫn đến suy yếu cấu trúc và tạo ra những vệt rỉ sét khó coi trên mặt tiền tòa nhà.
Mạ kẽm nhúng nóng cho môi trường khắc nghiệt
Đối với các ứng dụng đòi hỏi độ bền lâu dài, mạ kẽm nhúng nóng (HDG) là lựa chọn ưu tiên. Quá trình HDG bao gồm việc nhúng vít vào kẽm nóng chảy, tạo ra liên kết luyện kim dẫn đến lớp phủ dày, chống mài mòn. Các lớp hợp kim kẽm-sắt mang lại khả năng bảo vệ hy sinh tuyệt vời. Tuy nhiên, lớp phủ dày có thể làm cho sợi chỉ nặng hơn một chút, đòi hỏi phải sử dụng đai ốc vặn quá mức hoặc kỹ thuật dẫn động cụ thể. HDG lý tưởng cho các kết nối thép kết cấu nặng, hàng rào ngoài trời và môi trường biển.
Hệ thống Zn-Al-Ceramic tiên tiến
Hệ thống gốm-nhôm-kẽm kiểu Ruspert thể hiện một cách tiếp cận khác. Lớp phủ này là một hỗn hợp: lớp hy sinh kẽm, lớp rào cản bằng nhôm và lớp phủ gốm vô cơ để bịt kín các lỗ chân lông siêu nhỏ. Dữ liệu phun muối trung tính cho các hệ thống này thường cho thấy khả năng chống gỉ đỏ vượt quá 1.000 giờ, so với khoảng 72–120 giờ đối với mạ kẽm thông thường. Đối với mái nhà, mặt tiền và mảng năng lượng mặt trời không thể dễ dàng bảo trì, khoảng cách về hiệu suất đó là sự khác biệt giữa việc lắp ráp có thể sử dụng được và việc thay thế sớm.
cácVít tự khoan đầu mặt bích Hexthường được đánh giá chỉ dựa trên hiệu suất của lớp phủ, nhưng thông số kỹ thuật nên coi lớp phủ, chất nền và môi trường như một hệ thống duy nhất.
| Loại lớp phủ | Bảo vệ chống ăn mòn tương đối | Hiệu suất phun muối chỉ định | Môi trường phù hợp nhất |
|---|---|---|---|
| kẽm mạ điện | Nền tảng | ≈ 72 – 120 giờ | Trong nhà, khô ráo, có mái che nhẹ |
| Mạ kẽm nhúng nóng | Cao | Phụ thuộc vào độ dày, đáng kể | Ngoài trời, biển |
| Mảnh nhôm kẽm (loại Dacromet) | Cao | Vài trăm giờ | Công nghiệp, ô tô, ven biển |
| Zn-Al-gốm (loại Ruspert) | Rất cao | Rỉ sét đỏ > 1.000 giờ | Tấm lợp ven biển, nhà máy hóa chất, bề mặt không thể bảo trì |
Ăn mòn điện và các kim loại khác nhau
Lựa chọn lớp phủ cũng là một quyết định tương thích với vật liệu. Vít thép cacbon mạ kẽm tiếp xúc với tấm nhôm có thể tạo ra cặp điện khi có hơi ẩm. Kim loại kém quý sẽ bị ăn mòn nhiều hơn và tạo ra các vệt rỉ sét màu đỏ vừa là sự mất độ bền vừa là sự thất bại về mặt thẩm mỹ. Ở các vùng ven biển và trên các tổ hợp nhôm, thân bằng thép không gỉ, cấu trúc lưỡng kim hoặc lớp phủ rào cản là đặc điểm kỹ thuật thích hợp—không phải lớp kẽm nặng hơn trên cùng một nền thép cacbon.
4. Khoa học lắp đặt: Tốc độ, áp suất và nén kín
Vít tự khoan là dụng cụ cắt kim loại chứ không phải vít gỗ. Chúng hoạt động trong một cửa sổ cấp dữ liệu và tốc độ xác định. Bên ngoài cửa sổ đó, điểm quá nóng, làm cứng thép hoặc không cắn được. Sự khác biệt giữa lỗ sạch và đầu bị cháy thường là vấn đề về RPM và áp suất đi xuống, không phải chất lượng dây buộc.
Đối với vít thép carbon tiêu chuẩn, phạm vi sản xuất thường được cho là trong khoảng từ 1.500 đến 2.500 vòng/phút. Vít tự khoan bằng thép không gỉ yêu cầu tốc độ thấp hơn—thường là 1.000 đến 1.500 vòng/phút—vì vật liệu cứng lại và giữ nhiệt. Khi điểm quay quá nhanh mà không có đủ áp suất nạp, ma sát sẽ làm tăng nhiệt độ đầu vượt quá phạm vi ủ. Mũi chuyển sang màu xanh, mất độ cứng và ngừng cắt. Sau đó, vít sẽ quay mà không xuyên qua và trình cài đặt thường tăng tốc độ hơn nữa—làm tăng tốc độ hư hỏng.
Lựa chọn dụng cụ để có kết quả nhất quán
Công cụ quan trọng như tốc độ. Súng bắn vít được trang bị ly hợp với đầu mũi nhạy cảm với độ sâu mang lại chỗ ngồi ổn định. Ngược lại, bộ điều khiển tác động mô-men xoắn cao áp dụng lực búa và mô-men xoắn không kiểm soát được; đầu có thể bị cắt ra giống như mặt bích, hoặc vòng đệm EPDM có thể bị nghiền nát trước khi người vận hành phản ứng. Đối với bất kỳ ứng dụng nào liên quan đến vòng đệm kín, việc điều khiển mô-men xoắn không phải là tùy chọn. Việc sử dụng đầu mũi nhạy cảm với độ sâu đảm bảo rằng mọi vít đều được dẫn động đến cùng một độ sâu, nén vòng đệm một cách hoàn hảo bất kể sự mệt mỏi của người vận hành.
Cửa sổ nén máy giặt EPDM
Trên tấm lợp và tấm ốp, vòng đệm EPDM liên kết là lớp bịt kín nước chính. Nó có phạm vi nén chính xác hẹp. Lực nén quá mức buộc cao su mọc ra ngoài lớp nền kim loại, khiến nó bị phân hủy bởi tia cực tím và làm rách liên kết cao su với kim loại. Lực nén dưới mức làm cho vòng đệm bị lỏng, cho phép hoạt động mao dẫn hút hơi ẩm bên dưới đầu. Việc lắp đặt đúng sẽ cho thấy EPDM hơi lộ rõ ở mép của vòng đệm kim loại, với mặt sau bằng kim loại phẳng hoặc lõm nhẹ—không cong lên trên.
Áp lực đi xuống là nửa còn lại của phương trình tốc độ cấp liệu. Áp suất “lông vũ” nhẹ ở tốc độ vòng quay cao khiến điểm cọ xát và trượt thay vì cắt. Lực tuyến tính, ổn định—khoảng 25 đến 35 lb trong nhiều dẫn hướng hiện trường—giữ cho các cạnh cắt ăn khớp và tạo ra các phoi kim loại cuộn tròn. Bụi kim loại mịn và đầu nhọn màu xanh là dấu hiệu của sự ma sát chứ không phải vết cắt. Các chip bị cong cho thấy nhiệt đang thoát ra cùng với chip thay vì tích tụ trong vít.
5. Các dạng thất bại liên quan đến việc lựa chọn và kỹ thuật
Hầu hết các lỗi tại hiện trường được cho là do “vít xấu” thực chất là lỗi do thông số kỹ thuật hoặc lỗi lắp đặt. Hiểu được cơ chế đằng sau mỗi lỗi sẽ rút ngắn quá trình chẩn đoán và ngăn ngừa sự cố lặp lại.
Jacking và Tước sợi
Như được mô tả trong phần số điểm, kích xảy ra khi bắt đầu ăn khớp ren trước khi mũi khoan thoát ra khỏi vật liệu đáy. Các lớp tách ra, các sợi ren bị bong ra ở tấm phía trên và vít có thể bị gãy ở đầu. Việc hiệu chỉnh là một điểm dài hơn, không phải là đường kính lớn hơn hoặc cài đặt mô-men xoắn cao hơn. Kiểm tra lỗ sau khi tháo có thể phát hiện xem ren có được gắn sớm hay không.
Đi bộ và hư hỏng bề mặt
Một con vít trượt trên bảng điều khiển trước khi cắn sẽ làm trầy xước lớp kẽm hoặc lớp sơn và tạo ra vị trí bắt đầu ăn mòn. Việc di chuyển thường xảy ra khi một điểm quá lớn đối với tấm mỏng, khi áp suất ban đầu quá nhẹ hoặc khi mũi khoan bị mòn. Điểm sắc nét hơn cho máy đo mỏng và áp suất khởi động chắc chắn sẽ giải quyết được hầu hết các trường hợp. Trong một số trường hợp, sử dụng chày thí điểm hoặc mũi khoan chuyên dụng cho kim loại mỏng có thể loại bỏ hoàn toàn việc đi lại.
Chụp đầu và quá tải mô-men xoắn
Cắt đầu là một lỗi giới hạn mô-men xoắn. Trình điều khiển tác động và bộ ly hợp bị mòn là những nguyên nhân thường xuyên góp phần gây ra hiện tượng này. Vít có thể chạm tới bề mặt tựa và sau đó nhận được một mô-men xoắn đột biến vượt quá cường độ chuyển tiếp từ đầu đến thân. Đầu mũi nhạy cảm với độ sâu hoặc súng bắn vít giới hạn mô-men xoắn sẽ ngăn chặn sự tăng đột biến. Việc đảm bảo kích thước bit ổ đĩa chính xác cũng rất quan trọng, vì bit lỏng có thể khiến các góc của ổ hex bị tròn, đòi hỏi phải dùng lực quá lớn để tháo ra.
Sự xuống cấp của lớp phủ và ăn mòn giao diện
Sự tiếp xúc kim loại khác nhau trong môi trường ẩm ướt sẽ tạo ra một tế bào điện. Các hư hỏng xuất hiện dưới dạng vết rỉ sét, phồng rộp lớp phủ hoặc mất phần ở bề mặt tiếp xúc. Biện pháp khắc phục là lựa chọn vật liệu: thép không gỉ, kết cấu hai kim loại hoặc lớp phủ rào cản thích hợp phù hợp với vật liệu tấm và loại phơi nhiễm. Kiểm tra trực quan thường xuyên trong quá trình xây dựng có thể xác định các khu vực nơi lớp phủ bị hư hỏng trong quá trình lắp đặt, cho phép chỉnh sửa trước khi kết cấu được đưa vào vận hành.
Mỗi dạng hư hỏng này đều củng cố cùng một nguyên tắc:Vít tự khoan đầu mặt bích Hexlà một thành phần hệ thống. Số điểm, lớp phủ, chất nền, dụng cụ và kỹ thuật phải được chọn cùng nhau. Lớp phủ hiệu suất cao không thể bù đắp cho điểm có kích thước nhỏ hơn và vít cao cấp không thể tồn tại trong bộ điều khiển tác động không có bộ điều khiển độ sâu.
6. Quy trình kiểm tra và đảm bảo chất lượng
Việc đảm bảo độ tin cậy của các kết nối trong các dự án xây dựng đòi hỏi khắt khe đòi hỏi một quy trình đảm bảo chất lượng mạnh mẽ. Người chỉ định và nhà thầu nên thực hiện các quy trình kiểm tra bao gồm cả các ốc vít đầu vào và quá trình lắp đặt đã hoàn thiện.
Xác minh kích thước
Các ốc vít đến phải được lấy mẫu để xác minh các kích thước quan trọng: đường kính đầu, độ dày mặt bích, đường kính ren chính và phụ và chiều dài điểm. Những thay đổi về kích thước này có thể ảnh hưởng đến khả năng khoan hiệu quả và kẹp chặt của vít. Ví dụ, mặt bích có kích thước nhỏ có thể không cung cấp đủ diện tích chịu lực, dẫn đến biến dạng tấm. Chiều dài điểm ngắn hơn quy định có thể gây ra hiện tượng kích trong các đống vật liệu dày hơn.
Kiểm tra độ dày lớp phủ
Đối với các dự án trong môi trường ăn mòn, việc kiểm tra độ dày lớp phủ là điều cần thiết. Máy đo cảm ứng từ có thể được sử dụng để đo không phá hủy độ dày của lớp phủ kẽm hoặc hợp kim kẽm. Ngoài ra, thử nghiệm trong phòng thí nghiệm đối với phiếu hiến tế có thể xác nhận hiệu suất phun muối và độ bám dính của lớp phủ. Đảm bảo rằng lớp phủ đáp ứng các yêu cầu kỹ thuật là cách duy nhất để đảm bảo tuổi thọ sử dụng dự kiến.
Xác nhận tài sản cơ khí
Các đặc tính cơ học của vít—chẳng hạn như độ bền xoắn và độ cứng—rất quan trọng đối với các ứng dụng tự khoan. Kiểm tra độ bền xoắn xác định mô-men xoắn tối đa mà vít có thể chịu được trước khi đầu vít bị đứt hoặc thân vít bị xoắn. Kiểm tra độ cứng xác minh rằng mũi khoan được làm cứng đủ để xuyên qua thép mục tiêu mà không bị cùn, trong khi lõi vẫn đủ cứng để chống gãy giòn. Các nhà cung cấp nhưJINRUNthường cung cấp chứng nhận về các đặc tính này dựa trên thử nghiệm hàng loạt.
7. Câu hỏi thường gặp
Làm cách nào để biết nên sử dụng số điểm nào cho độ dày vật liệu nhất định?
Tôi có thể sử dụng bộ điều khiển tác động để lắp đặt các vít này không?
Điều gì khiến vít tự khoan “đi” ngang qua tấm bảng trước khi khoan?
Lớp phủ kiểu Ruspert có đáng được chỉ định hơn lớp mạ kẽm tiêu chuẩn không?
Tại sao một số ốc vít được lắp đặt lại xuất hiện các vệt rỉ sét trong vòng vài tháng?
Đối với người mua và nhà xác định cần các tùy chọn về kích thước và lớp phủ được ghi lại, nhóm kỹ thuật có thể cung cấp các thông số kỹ thuật chi tiết và báo cáo thử nghiệm. Bước quan trọng là xác định nhóm vật liệu, danh mục tiếp xúc và dụng cụ trước khi đặt hàng—không phải sau khi kết nối đầu tiên không thành công.
Đầu mặt bích, số điểm và lớp phủ không phải là các đặc điểm độc lập. Chúng là một quyết định đặc điểm kỹ thuật duy nhất. Khi chúng được căn chỉnh phù hợp với ứng dụng, Vít tự khoan đầu mặt bích Hex mang lại sự kết hợp giúp giữ các cụm công trình đòi hỏi khắt khe với nhau: tốc độ khoan, độ ổn định kẹp và khả năng chống ăn mòn trong một thao tác.
Cho dù dự án tiếp theo liên quan đến tấm lợp kim loại, lắp đặt năng lượng mặt trời hay thép kết cấu nhẹ, điểm khởi đầu phù hợp là cuộc trò chuyện kỹ thuật về độ dày vật liệu, độ tiếp xúc và phương pháp lắp đặt.Liên hệ với chúng tôiđể căn chỉnh thông số kỹ thuật của dây buộc phù hợp với ứng dụng trước khi bắt vít đầu tiên.
Liên hệ với chúng tôi để được hỗ trợ dự án